引言
随着汽车工业向高性能、轻量化和长寿命方向发展,刹车盘作为车辆制动系统的核心部件,其耐磨性能直接关系到行车安全与使用寿命。传统铸造刹车盘在高温、高速及重载工况下易出现热衰退、磨损快、开裂等问题。激光熔覆作为一种先进的表面增材制造技术,能够在刹车盘表面制备高性能耐磨涂层,显著提升其综合性能。江苏特维克科技作为增材科技领域的创新企业,在这一方向上的应用探索具有重要的工程价值与推广意义。
一、激光熔覆技术概述
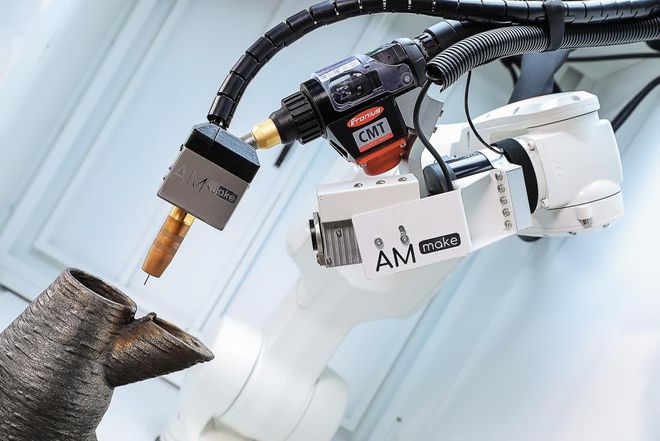
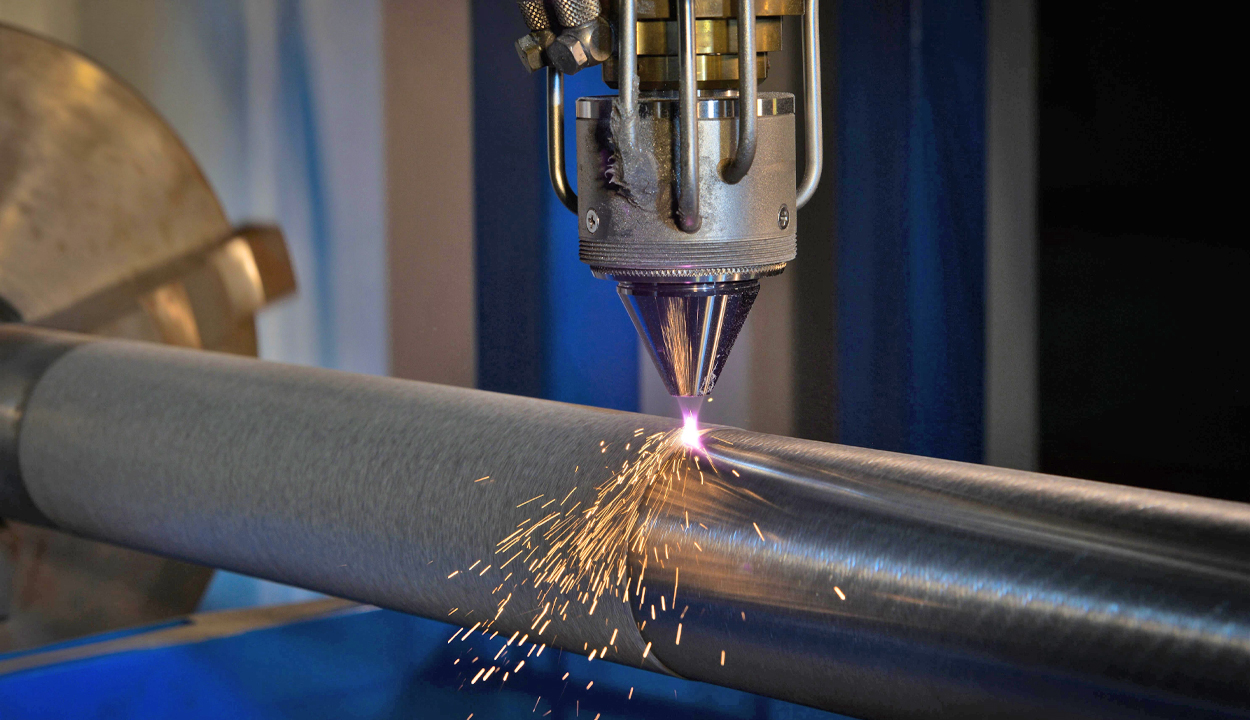
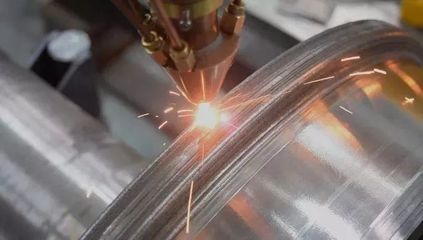
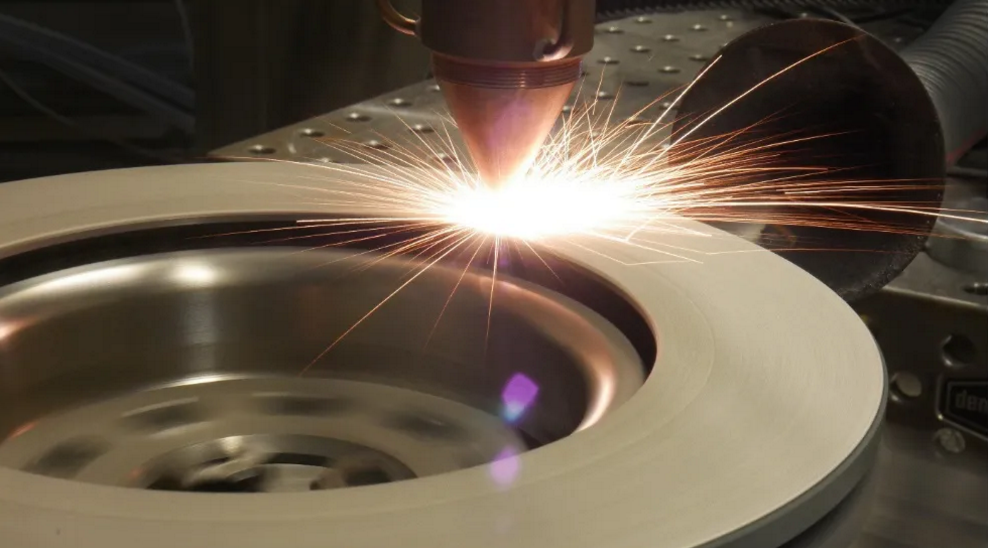
激光熔覆(Laser Cladding)是一种利用高能激光束将合金粉末或丝材与基体表面同步熔化,并快速凝固形成冶金结合涂层的表面强化技术。其核心优势包括:
- 冶金结合强度高:涂层与基体之间为化学冶金结合,结合强度远高于热喷涂等物理结合方式。
- 热影响区小:激光能量密度高、作用时间短,对基体组织和性能影响较小。
- 稀释率可控:通过工艺参数调节,可实现低稀释率(通常<5%),保证涂层成分与性能。
- 材料体系广泛:可熔覆铁基、镍基、钴基合金,以及碳化物增强复合粉末等。
二、刹车盘耐磨层的技术需求
刹车盘服役环境严苛,主要失效形式包括:
- 磨粒磨损:制动片与盘面摩擦产生硬质磨屑。
- 粘着磨损:高温下材料局部焊合后撕裂。
- 热疲劳开裂:反复急冷急热导致热应力循环。
- 氧化磨损:高温下表面氧化膜剥落。
因此,理想的刹车盘耐磨层应具备高硬度、良好韧性、优异的高温稳定性和抗热裂能力。
三、激光熔覆耐磨层的材料与工艺
江苏特维克科技在刹车盘激光熔覆方面,常采用以下技术路线:
- 粉末体系:铁基不锈钢+碳化钨(WC)或碳化铬(Cr₃C₂)复合粉末;镍基自熔性合金+WC;高铬铸铁型合金粉末。
- 激光设备:光纤激光器(1~4 kW)、六轴机器人或专用机床、同步送粉器。
- 工艺参数优化:激光功率、扫描速度、送粉率、搭接率等协同调控,以获得无裂纹、低气孔、高结合强度的涂层。
典型工艺窗口示例:
| 参数 | 范围 |
|------|------|
| 激光功率 | 1200~2800 W |
| 扫描速度 | 6~15 mm/s |
| 送粉率 | 8~25 g/min |
| 搭接率 | 40%~60% |
| 熔覆层厚度 | 0.5~3.0 mm |
四、江苏特维克科技的增材科技实践
江苏特维克科技将激光熔覆视为增材制造技术在表面工程领域的重要延伸。其实际应用特点包括:
- 复合结构设计:在刹车盘摩擦环区域进行局部激光熔覆,形成“韧性基体+高硬耐磨层”的梯度结构,兼顾抗冲击与耐磨。
- 缺陷控制策略:通过预热基体、优化粉末粒度分布、采用多层搭接与缓冷工艺,有效抑制裂纹与气孔。
- 性能验证:熔覆层硬度可达HRC 55~65,较传统刹车盘提升2~3倍耐磨性;台架试验表明,在模拟连续制动工况下,熔覆刹车盘寿命提高50%以上。
- 再制造应用:对磨损报废的刹车盘进行激光熔覆修复,恢复尺寸并提升性能,实现资源循环利用,契合绿色制造理念。
五、技术挑战与未来展望
尽管激光熔覆在刹车盘耐磨层上优势显著,仍面临以下挑战:
- 生产效率与成本:熔覆速度相对较慢,粉末利用率与设备投资需进一步优化。
- 大尺寸盘件均匀性:热累积导致变形与组织不均,需配合实时温度监控与路径规划。
- 标准化与检测:涂层质量评价体系、无损检测标准尚需完善。
未来方向包括:超高速激光熔覆(EHLC)、热丝激光熔覆、AI工艺参数智能优化,以及朝轻量化铝基刹车盘表面熔覆耐磨层的拓展。增材科技与刹车盘制造深度融合,将为新能源汽车、轨道交通、航空等高端领域提供更高性能制动解决方案。
##
激光熔覆技术为刹车盘耐磨层带来了性能跃升的空间。江苏特维克科技以增材科技为依托,在材料、工艺与工程化应用方面不断探索,推动激光熔覆从实验室走向批量制造与再制造。随着技术成熟与产业协同深化,激光熔覆刹车盘有望成为高性能制动系统的标准配置之一。